Прямая линия считается кратчайшим расстоянием между двумя точками только на идеальных чертежных листах. В реальной жизни ни одна нить коммуникаций — от скромного распределительного теплопункта до колоссального магистрального газопровода высокого давления — не может оставаться прямолинейной на всем протяжении. Рельеф местности с внезапными оврагами и своенравными реками, хаотичная плотность городской застройки, пересечение с транспортными магистралями и тесные габариты заводских цехов постоянно заставляют инженеров менять вектор движения среды. Главный элемент, который берет на себя удар в буквальном смысле слова, — трубный отвод.
Здесь кроется настоящий физический драматизм трубопроводных систем. Поток рабочей среды, несущийся со скоростью в десятки метров в секунду под чудовищным давлением до 16–32 мегапаскалей, внезапно наталкивается на жесткую преграду — искривленную стальную стенку. Жидкость или сжатый газ не могут мгновенно повернуть по мановению руки: повинуясь беспощадной инерции, они с размаху бьют в наружную дугу соединительной детали. Рождается жесткий гидравлический удар, закипает кавитация, а турбулентные вихри безжалостно сдирают естественную защитную пленку с металла.
Поворот трубы всегда живет в режиме постоянной борьбы за выживание. Если прямая труба спокойно дышит, равномерно расширяясь в стороны, то отвод испытывает колоссальный механический стресс: внешняя дуга работает на разрыв, внутренняя сминается, а поток среды внутри пытается истончить металл абразивным трением. Отвод просто не имеет права быть обычной гнутой трубой. Любая скрытая микроскопическая трещина или крошечное расслоение стали на крутом вираже неминуемо обернутся масштабной промышленной аварией.
Физический тупик гибки и рождение рогообразного сердечника
Долгое время промышленность находилась в технологическом тупике. Когда на заре прошлого века инженерам потребовалось строить компактные технологические обвязки внутри котельных, судовых трюмов и нефтеперерабатывающих аппаратов, они столкнулись с упрямым сопротивлением самого металла.
Попытка согнуть толстостенную стальную трубу с малым радиусом поворота в холодном или слабо прогретом состоянии превращалась в катастрофу. Законы механики были неумолимы. Металл на наружной дуге испытывал дикое растяжение: стенка истончалась на 30–40% от начального размера, превращаясь в тонкую фольгу, неспособную держать давление. В то же самое время металл на внутренней дуге от избытка сил деформации сминался, покрываясь уродливыми поперечными складками — гофрой. Круглая форма сечения безнадежно сплющивалась в овал, перекрывая внутреннее сечение и провоцируя опаснейшее гидравлическое сопротивление.
Чтобы избежать разрушительного истончения и складок, радиус поворота в те годы приходилось делать огромным — в 5–10 раз больше диаметра самой трубы. Но втиснуть такие исполинские дуги в тесные промышленные помещения было невозможно. Заготовки набивали сухим песком, грели факелами и гнули вручную, расходуя недели труда ради сомнительного результата с огромной долей брака.
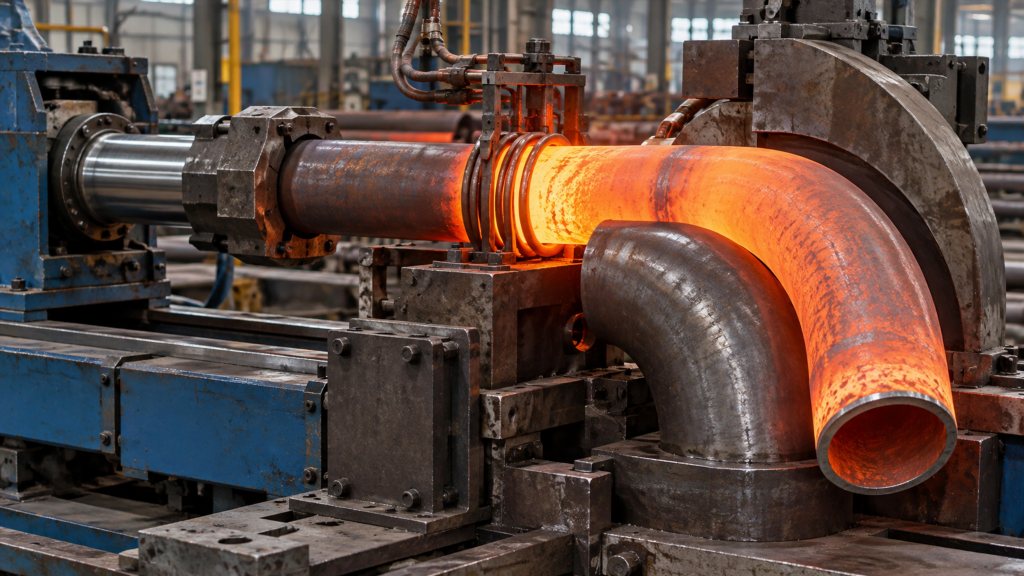
Выходом из векового инженерного тупика стала революционная идея пластического формообразования с одновременной протяжкой и раздачей трубы по жесткому рогообразному сердечнику. Конструкция этого инструмента напоминает крутой изогнутый рог. Радиус его кривизны строго задает будущий угол поворота детали — 45, 60, 90 или 180 градусов, а толщина тела плавно нарастает от заостренного основания к широкой вершине.
Вместо того чтобы растягивать наружную стенку обычной гибкой, заготовку толкают на расширяющуюся оправку, предварительно нагрев сталь до пластичного состояния. По мере движения металл одновременно изгибается и увеличивается в диаметре, а часть объема из внутренней, сжатой зоны перераспределяется к наружной дуге. На этом принципе основано промышленное производство отводов крутоизогнутого типа с радиусом кривизны в один или полтора диаметра трубы. Такая схема формообразования позволяет контролировать геометрию детали и ограничивать истончение стенки на наиболее растянутом участке внешнего радиуса.
Инженерные маршруты: четыре способа приручить сталь
Несмотря на триумф технологии протяжки по рогу, металлургия не знает одного универсального рецепта на все случаи жизни. Каждый метод в цехе диктуется строгой физической и экономической необходимостью.
Первый маршрут — горячая протяжка по рогообразному сердечнику. Это рабочая лошадка серийного выпуска деталей диаметром от 21 до 426 миллиметров. Заготовкой служит бесшовная труба заметно меньшего диаметра: проходя сквозь оправку, она калиброванно увеличивается в размерах на 15–30%. На выходе получается монолитная деталь без единого сварного шва, способная годами терпеть бешеный напор пара и химических реагентов.
Второй маршрут — штамповка на мощных гидравлических прессах. К ней обращаются в крайностях: либо когда толщина стенки превышает 20–30 миллиметров и пропихнуть такую броню через сердечник не хватит мощности ни одного станка, либо при выпуске гигантов для магистральных сетей диаметром от 530 до 1420 миллиметров. В этом случае лист качественной стали укладывают в гигантскую матрицу пресса и с усилием в тысячи тонн выдавливают зеркальные полусферы. Затем их стыкуют и проваривают продольными швами под слоем защитного флюса, получая надежные штампосварные элементы.
Третий маршрут — индукционная гибка токами высокой частоты. Она правит бал там, где нужны длинные, плавные повороты радиусом в несколько метров для прокладки веток по холмам и болотам. Трубу зажимают в мощные захваты, а по ее поверхности медленно ползет узкое кольцо индуктора. Полоска металла шириной всего в пару сантиметров раскаляется до тысячи градусов, плавно изгибается направляющей штангой и мгновенно закаливается холодным водяным душем. Металл просто не успевает осознать деформацию и замяться в складки.
Четвертый маршрут — сборка из секторов. Когда диаметр коммуникаций переваливает за полтора-два метра (как в водоканалах или заводских вентиляционных трактах), строить пресс размером с пятиэтажный дом бессмысленно. Отводы аккуратно раскраивают на станках плазменной резки на косые кольцевые сегменты, а затем бережно сваривают вручную или полуавтоматом в единую граненую конструкцию.
Анатомия цехового цикла: путь раскаленного металла
Что на самом деле происходит в цехе, где рождаются соединительные элементы магистралей? Это зрелищный, почти первобытный процесс обуздания стихий, подчиненный строгому алгоритму.
Все начинается со строгого досмотра прибывшего металла. На склад поступает трубный прокат: от привычной углеродистой стали марки 20 до хладостойкой северной стали 09Г2С и нержавеющих сплавов. В лаборатории сразу запускают спектрометр: если поставщик ошибся с химическим составом и переборщил с углеродом хотя бы на сотые доли процента, заготовка на первом же этапе растрескается, превратившись в груду дорогого металлолома.
Одобренные трубы режут на мерные патрубки с выверенной точностью до миллиметра. Ошибка в длине смертельна для геометрии: сделаешь чуть короче — деталь не дотянется до нормативных размеров, отрежешь с запасом — излишек придется срезать резцом, выбрасывая чистую прибыль в стружку.
Затем патрубок оказывается перед жерлом протяжного стана. Заготовку надевают на посадочную ось прямо напротив хищно изогнутого рога, укрытого внутри индуктора. Включается переменный ток высокой частоты, и металл на глазах за считаные секунды из матово-серого становится ослепительно вишневым, а затем ярко-оранжевым, прогреваясь до 950–1100 градусов. Мощный гидравлический плунжер плавно толкает патрубок на сердечник.
Здесь кроется тончайший баланс мастерства оператора. Подашь трубу быстрее — внутренние слои стали останутся холодными и разорвут внешнюю стенку. Замешкаешься — металл перегреется, поверхностный слой выгорит, а структура зерна станет крупной и хрупкой, как пересохшая глина.
Сползая с рога, раскаленный изгиб глухо падает в накопитель. Но радоваться рано: остывая, металл непредсказуемо усаживается и слегка коробится. Чтобы вернуть изделию форму, его отправляют на калибровочный пресс. Могучие стальные пуансоны с характерным стоном обжимают торцы детали, возвращая овалу идеальные очертания круга.
Следом наступает важнейший этап спасения стали — снятие внутренних напряжений. Пережив термический шок и грубую ломку формы, кристаллическая решетка сплава буквально стонет от остаточных напряжений. Оставь деталь в таком взвинченном состоянии — и при первой волне давления на трассе она лопнет пополам. Поэтому отводы штабелями загружают в печи термообработки на нормализацию. При контролируемой температуре деталь выдерживают несколько часов, давая металлу спокойно «выдохнуть», измельчить внутреннее зерно и равномерно распределить упругость по всей толщине стенки.
Завершает цикл филигранная механическая обработка. На токарно-карусельных станках резцы срезают технологические остатки и формируют сварочную фаску — строгий скос под углом тридцать градусов с миллиметровым притуплением. Именно за эту аккуратную канавку потом уцепятся электроды сварщика на трассе.
Ошибки геометрии: невидимые ловушки брака
Катастрофы на трубопроводах редко случаются по воле злого рока. Почти всегда трагедию запускает цепочка из незамеченного заводского брака и беспечности при монтаже. Существуют три главных дефекта, которые неопытный глаз примет за мелкие недочеты, хотя на деле они смертельно опасны.
Первая скрытая угроза — овальность торца. Если пресс на этапе калибровки сработал небрежно, срез детали приобретает яйцевидную форму. Приезжая на объект, сварщики видят, что срез отвода не совпадает с круглой трубой. Вместо того чтобы отправить брак на завод, горе-монтажники часто идут на должностное преступление: стягивают детали гидравлическими домкратами, забивают ломами железные клинья и насильно сваривают сопротивляющийся металл. Итог закономерен. В сварном шве концентрируется колоссальное скрытое напряжение монтажа. Когда в магистраль пустят расчетное давление, труба взорвется задолго до предела своей прочности.
Вторая угроза — критическое утонение наружного радиуса. Если сердечник был изношен, а смазка на нем выгорела, металл при протяжке не скользит, а насильно сдирается. Внешняя стенка истончается ниже допустимой нормы. Визуально это незаметно, но летящий по трубе сжатый газ с пылью или нефтепродукты с песчинками быстро протрут тонкое место изнутри, образовав коварный свищ.
Третья угроза — микроскопические надрывы и волосяные трещины. Они рождаются, когда раскаленный металл остывает неравномерно под струей случайного сквозняка. Эти дефекты похожи на обычную безвредную окалину, но под воздействием циклической пульсации давления микротрещина быстро превращается в полноценный разрыв металла.
Заводской фильтр: как инженеры ловят дефекты
Чтобы бракованная деталь не покинула завод, на производстве выстраивают эшелонированную систему инструментального контроля. Простые линейки уступают место физике неразрушающего контроля.
- Ультразвуковое сканирование толщины. Инспектор с прибором ощупывает датчиком ключевые точки — особенно верхушку внешнего изгиба, проверяя фактический запас прочности до десятых долей миллиметра.
- Ультразвуковая дефектоскопия. Акустический луч прошивает толщу стали. Любая внутренняя пустота, шлаковая раковина или расслоение возвращают эхосигнал на экран прибора, ставя крест на судьбе заготовки.
- Магнитный порошок. Деталь намагничивают и поливают взвесью черного магнитного порошка в масле. Там, где под поверхностью притаилась тончайшая трещина, магнитные силовые линии выходят наружу, собирая порошок в четкую темную полосу — улику брака.
- Испытания под нагрузкой. От каждой партии отбирают контрольные образцы для разрушающего контроля: их режут на полоски, проверяют под микроскопом структуру зерна и гнут на разрывных машинах, оценивая предел текучести и способность сопротивляться ударам в условиях суровых северных морозов.
Советы инженера: как не купить опасный суррогат
Рынок трубных деталей полон искушений. За красивыми коммерческими предложениями нередко прячутся кустарные артели, реставрирующие ржавые отводы со списанных теплосетей. Чтобы не стать соучастником будущей аварии, при приемке продукции важно следовать четырем непреложным правилам.
- Изучайте характер фаски. У качественной заводской детали фаска срезана на станке: по ее срезу идут ровные микроскопические кольцевые бороздки от движения резца. Если фаска спилена криво, на металле видны полосы от ручной шлифовальной машинки или следы грубой газовой резки — перед вами кустарная переделка, сварить которую качественно просто невозможно.
- Пробивайте ультразвуком самую выпуклую точку. Никогда не ограничивайтесь замером толщины стенки штангенциркулем на торце. Торцы всегда калибруются и выглядят толстыми. Берите ультразвуковой прибор и замеряйте толщину в самом центре внешней дуги: именно там металл истончается больше всего.
- Требуйте заводское клеймо. Клеймо изготовителя наносится специальным ударно-точечным станком или электрографом под защитное лаковое покрытие. Ручная неровная набивка цифр зубилом или явные следы зачистки старых обозначений — верный признак того, что перед вами б/у деталь после пескоструйной чистки.
- Сверяйте паспортные свойства на ударную вязкость. Паспорт качества должен содержать не общие фразы, а конкретные цифры химического анализа плавки и данные об испытаниях на ударную вязкость при отрицательных температурах. Для объектов в регионах с морозными зимами использование стали без подтвержденной ударной вязкости — прямая дорога к хрупкому разрушению при первом же пуске системы.
Создание отводов — это сложная инженерная наука о сопротивлении материалов, пластичности и температурных режимах. Только абсолютное соблюдение всех этапов сложнейшей цепочки превращает рядовой кусок трубы в надежный щит, способный десятилетиями удерживать энергию несущегося потока.